文章目录 (10)
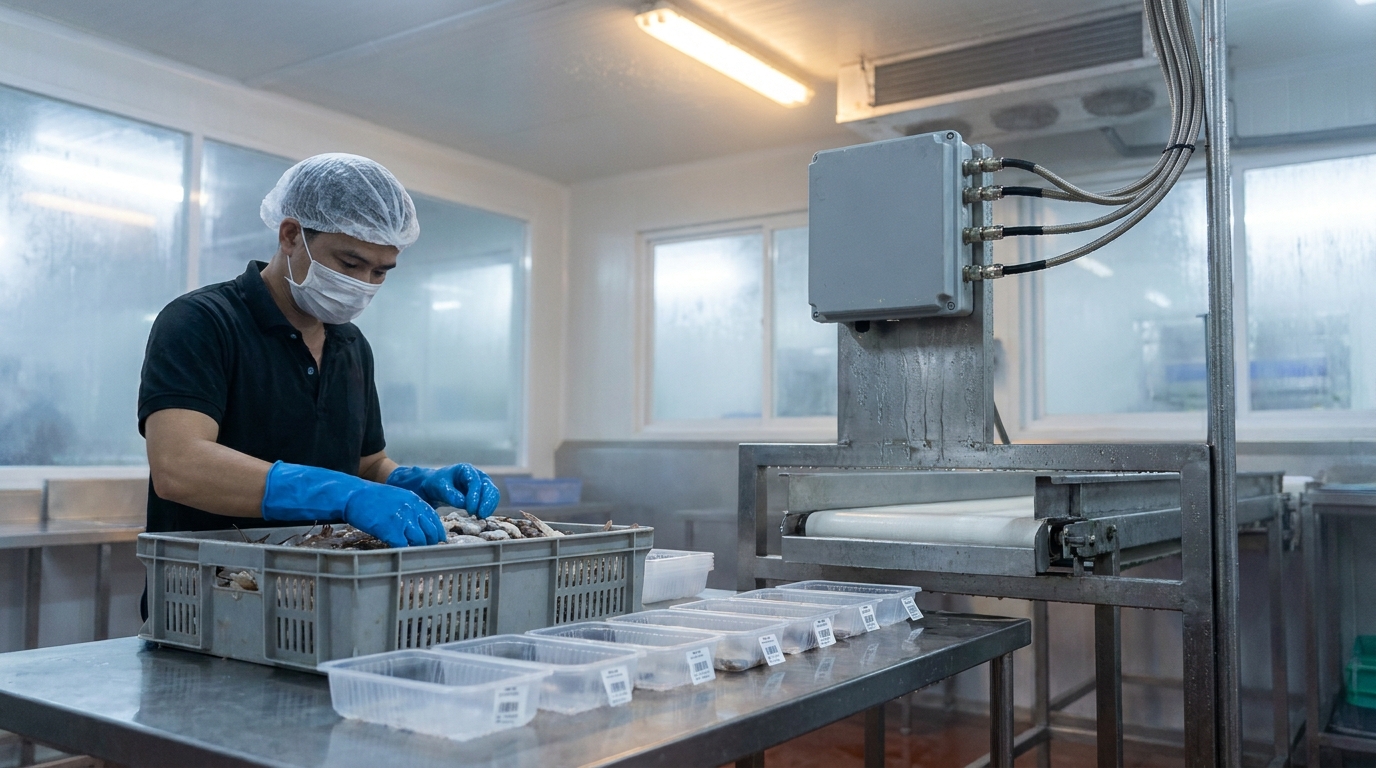
中央厨房拆批是指将一大桶原料拆分为多个小托盘配送给各门店,同时保留子托盘与原始原料批之间的追溯关系。在越南的连锁超市、生鲜食品门店和冷冻配送商中,这是整个冷链中最容易丢失追踪的环节:货物已离开原桶,却无人知道该托盘属于哪一批。目前常见的方案是使用 RFID UHF 为原桶贴标、为子托盘打印新标签,并在出货口自动读取。
中央厨房拆批是指入库时为原始原料桶贴 RFID 标签,拆分到小托盘时为每个托盘打印新标签并记录该托盘属于哪一批。出货口的固定式读写器记录哪个托盘发往哪家门店;发生问题时,在门店读取托盘标签即可反查原始原料批。在越南,设备必须配置 918.4–923 MHz 频段。
目录
- 什么是中央厨房为连锁门店分货?
- 为什么从大桶拆批到小托盘难以管理?
- 入库时为原料桶贴 RFID 标签的流程
- 为小托盘打印新标签并记录子托盘属于哪一批
- 出货口读取:哪个托盘发往哪家门店
- 发生问题时从门店托盘反查原料批
- 汇总表:拆批流程中的术语与示例
- 用 RFID 实施拆批时的常见错误
- 为中央厨房选择设备:读写器、打印机和 PDA
- 常见问题
什么是中央厨房为连锁门店分货?
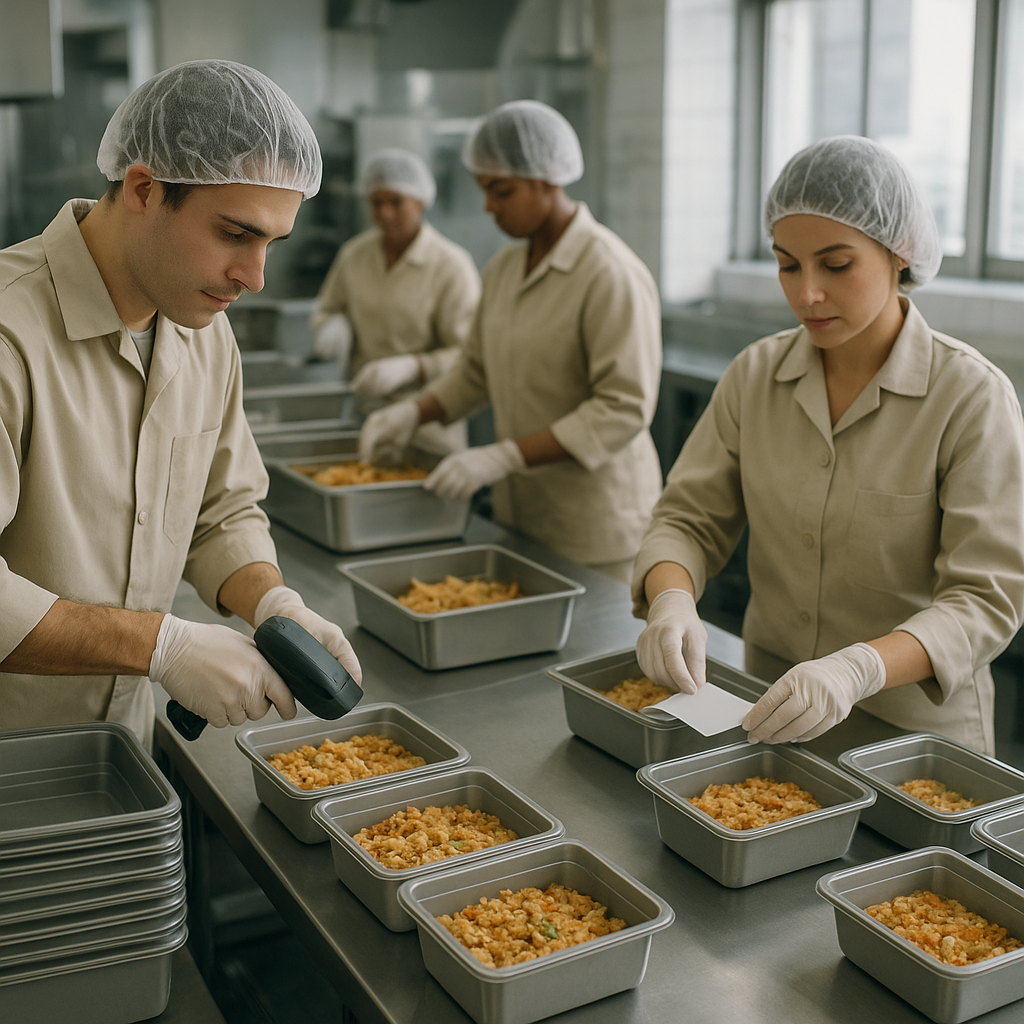
中央厨房为连锁门店分货是指由一个中央厨房或仓库按大桶接收原料、进行初加工并按定量分装成小托盘,然后配送给同一系统内多家门店的模式。与单店餐厅厨房不同,中央厨房的每个托盘都必须携带批次、生产日期和目的地信息。
核心差异在于流通单元的数量。一家餐厅厨房每天处理几十个托盘;为 10–30 家门店分货的中央厨房每天可能产生数百到数千个托盘。当门店或终端客户反馈问题时,每个托盘都是需要单独追溯的单元。
在这种模式下,中央厨房的批次管理不能止于记录入库桶数。它必须追踪到已离开厨房的每个托盘,否则所有溯源报告只在桶级正确,而在托盘级毫无意义。
查看分阶段实施方式、设备与路线图,请访问冷链与生鲜食品 RFID 解决方案页面。
为什么将大批次从大箱分装到小托盘后难以管理?
相关产品


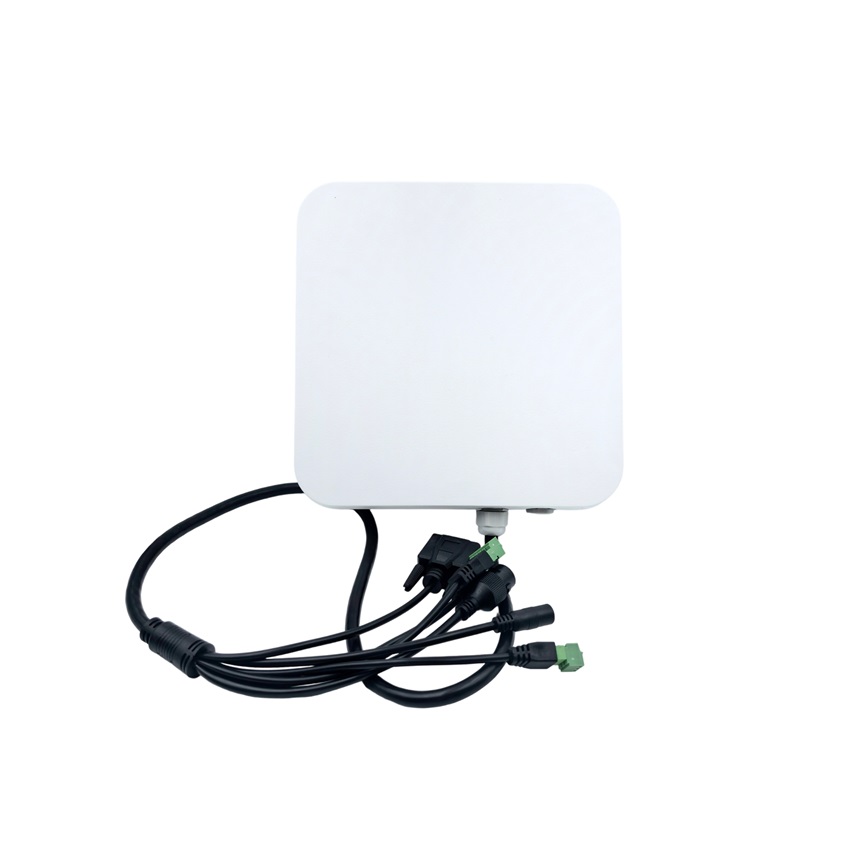
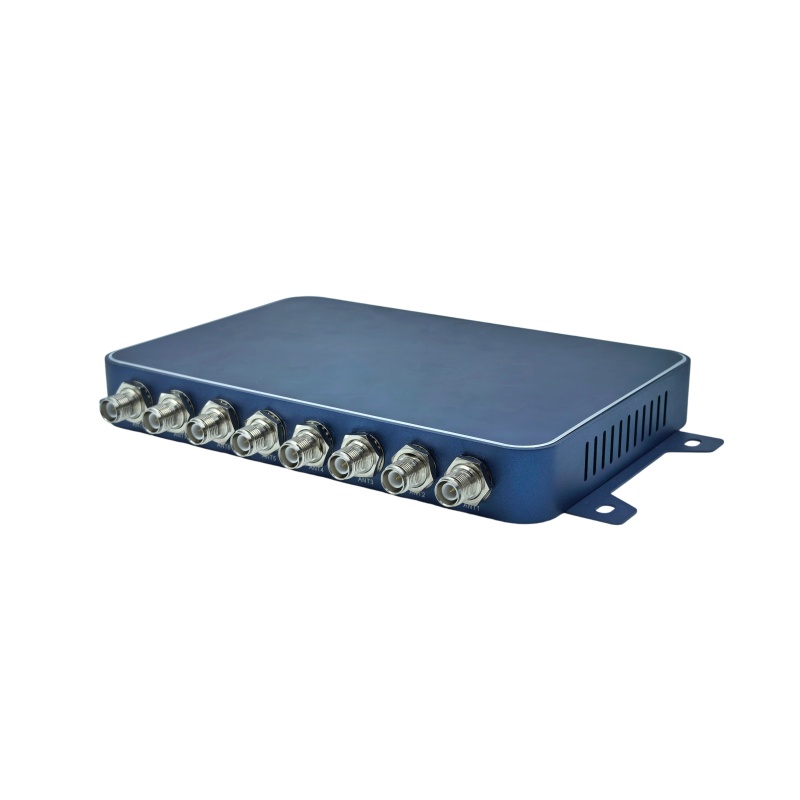
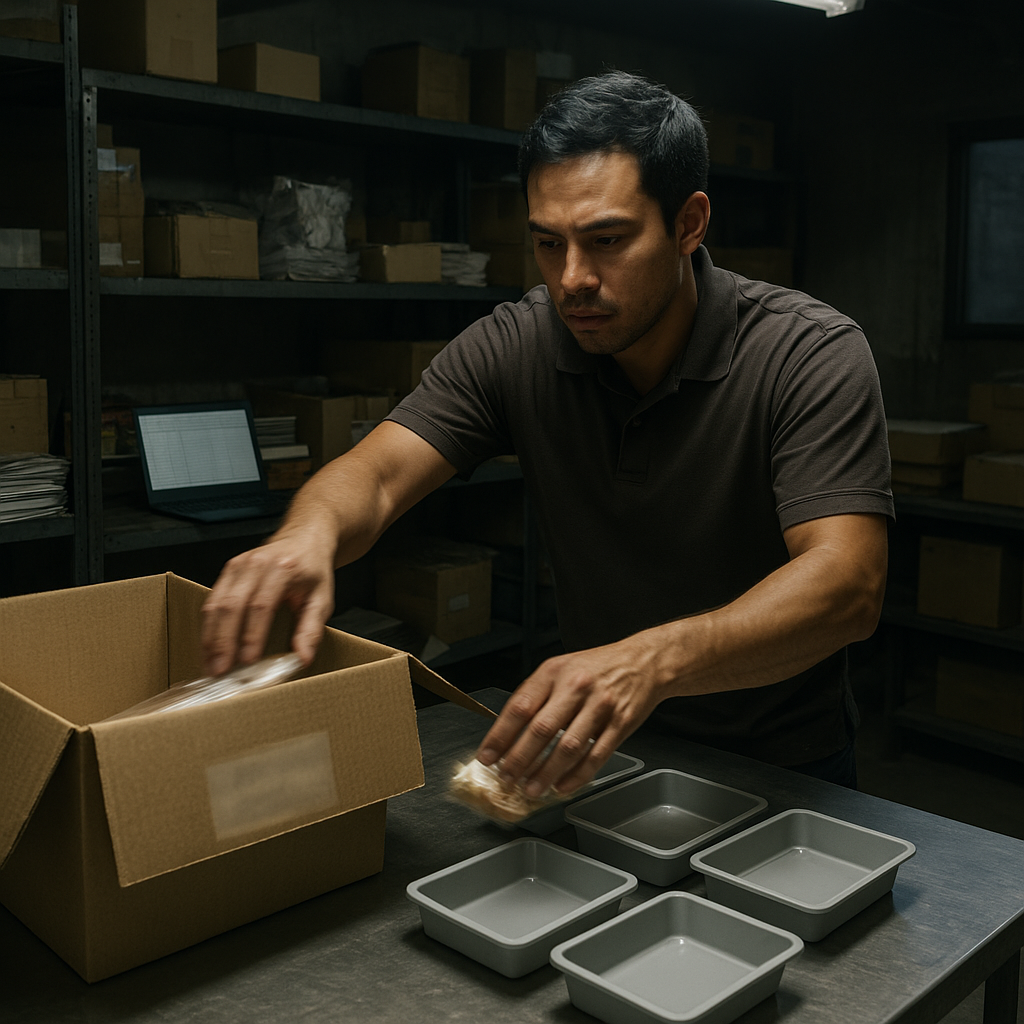
难点在于批次信息位于原箱上,而子托盘是新的载体,本身没有数据。当箱子被打开、拆分并丢弃后,托盘便成为信息孤立的单元。用纸质或 Excel 文件手工记录,往往从第几十个托盘起就开始断档。
常见的三个断点:
- 物理关联丢失:原箱被丢弃或重复使用,不再有可供核对的对应对象。
- 手工记录跟不上:员工在狭窄的时间窗口内分货,通常为早上 4 点至 8 点,没有足够时间将每个托盘记入台账。
- 没有自动读取点:出货口不记录哪个托盘发往哪家门店,因此当门店反馈问题时,中央厨房不知道该托盘是何时出库的。
运营后果是:当某一托盘货物不合格时,仓库管理员不得不拦截整个批次,而不是只拦截相关部分。这会增加需召回的商品数量,并延长处理时间。
原料桶入库时粘贴RFID标签的流程
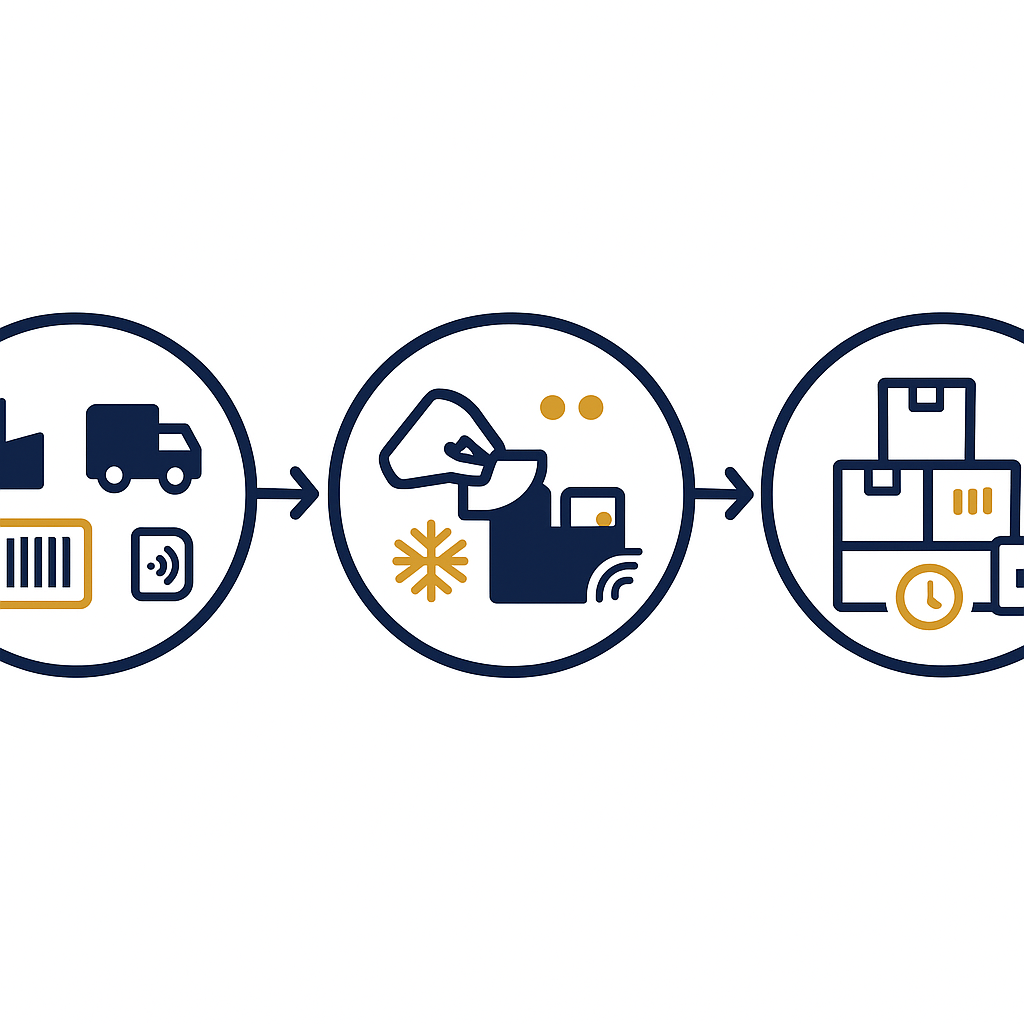
入库时,每个原料桶粘贴一张UHF RFID标签,载有批次号、供应商代码、入库日期和保质期。该标签是后续整个追溯链的源头。标签必须能承受冷库温度,并在整个储存期间牢固附着在桶表面。
中央厨房的实施步骤:
- 选择适合环境的标签类型:对于冷冻货物,使用具有耐冻融循环胶层的冷链RAIN RFID标签;对于生鲜货物,标准不干胶标签即可。
- 将批次数据写入标签:内部批次号、供应商代码、入库日期、保质期、储存位置。数据写入EPC区或User memory,取决于系统设计。
- 将标签粘贴到桶上:粘贴位置需避开死角,避开裸露金属表面。对于塑料桶或纸箱,粘贴在宽平面上最为稳定。
- 入库时读取确认:使用手持读取器或入库口固定式读取器,确认标签已正确写入且可读取。
第4步很重要,因为粘贴在冷冻桶上的标签有时会因胶层未附着或表面有水而无法读取。必须在入库口当场检查,而不是在分货环节才发现问题。
为小托盘打印新标签并记录子托盘所属批次
分拆批次时,每个小托盘打印一张新的RFID标签,系统记录子托盘与原始批次的归属关系。这是决定后续追溯能力的关键步骤。新标签必须用RFID打印机现场打印,以免拖慢分货节奏。
托盘标签打印与分配流程:
- 选择托盘并定量:500g、1kg托盘或按各品类的规格。每个托盘是独立的追溯单元。
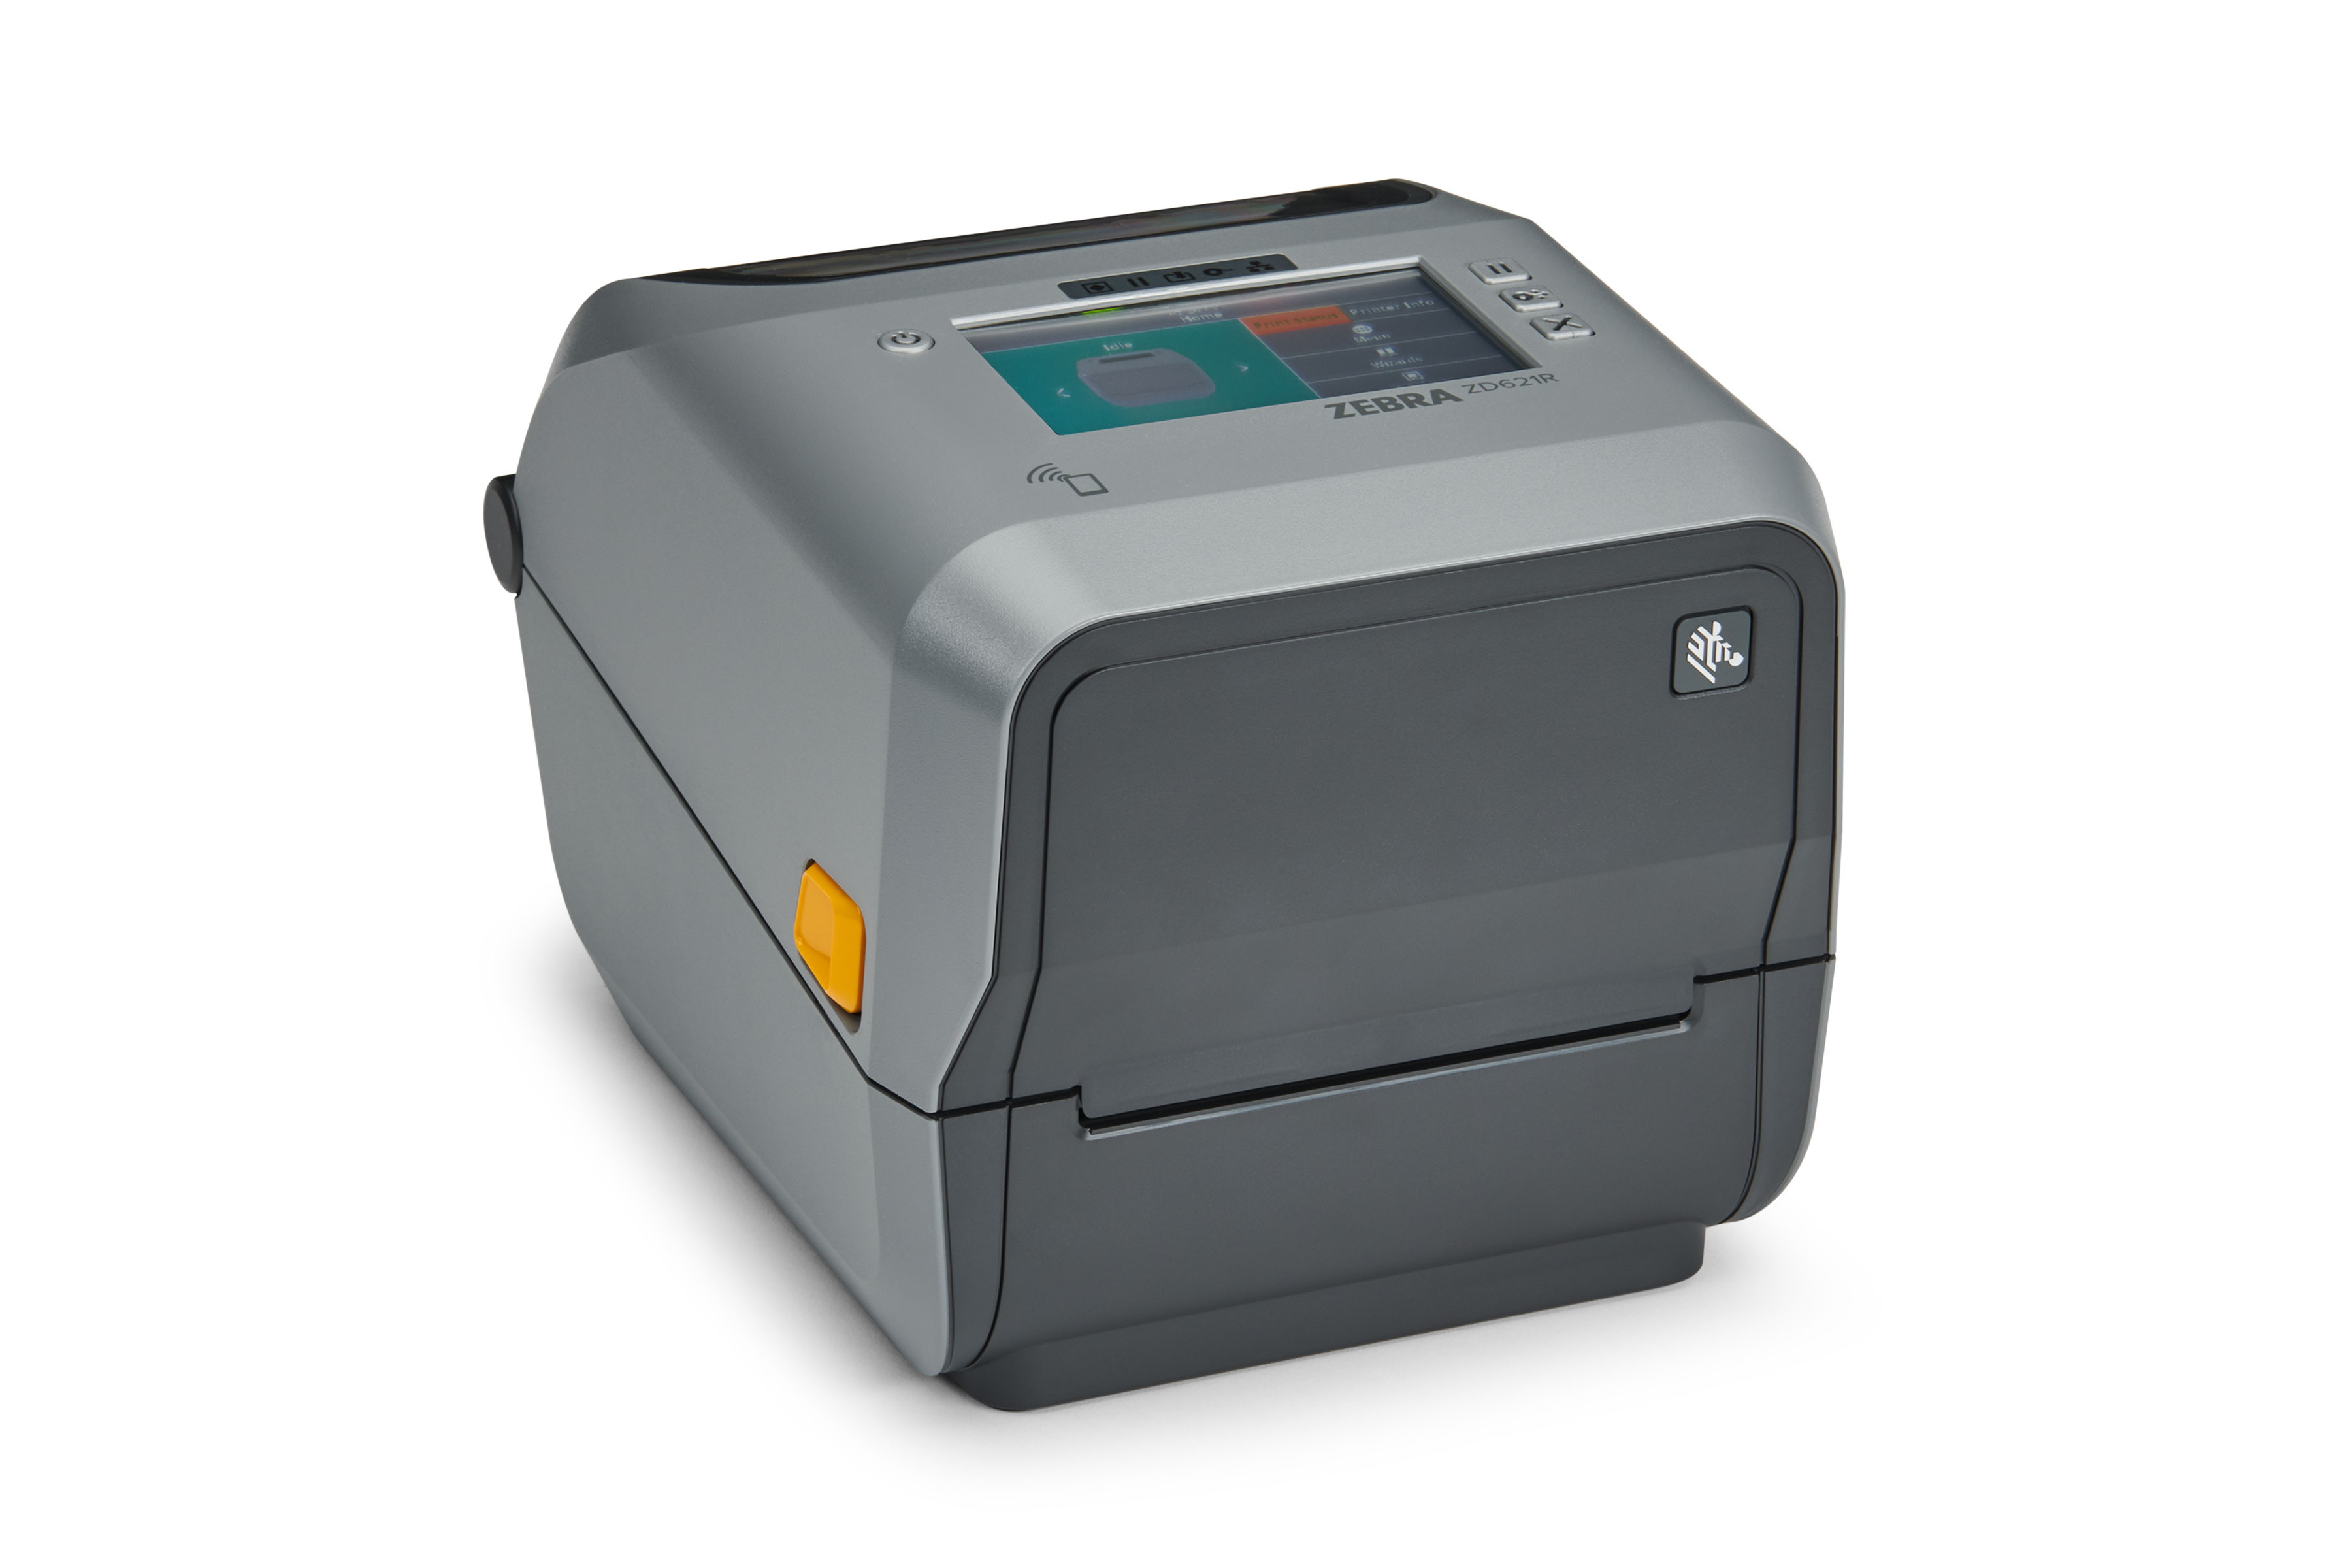
- 用RFID打印机打印托盘标签:4英寸RFID打印机如Zebra ZD621R可一次完成打印和编码,适合厨房每班大批量打印。
- 记录托盘-批次关系:软件写入新托盘码并引用桶的原始批次码。该关系是双向追溯的桥梁。
- 将标签粘贴到托盘上:粘贴在托盘盖顶面,以便托盘堆叠时出口读取器能够读取。
- 按托盘批次读取确认:在转入包装区之前,对刚打印的全部托盘进行复读。
对于冷冻货物,应使用工作温度范围宽、胶层耐冻融的RFID标签。市场上常见标签的工作范围为-25°C至70°C,并能承受冻融循环;需将此参数与仓库和运输车辆的实际温度进行核对。
出口读取:哪个托盘去哪个门店
在出口处,固定式RFID读取器记录所有经过的托盘,软件将托盘批次分配到各门店的出库单。结果是每个托盘都有具体目的地,而不仅仅是批次码。这是门店收货或发生事故时用于核对的数据。
此环节适用的设备是多天线端口固定式读取器。根据制造商参数,Symo FR38A采用Impinj E710芯片,具有8个RP-TNC天线接口,功率5–33 dBm,读取距离0–30 m(取决于标签和环境)。多天线端口可覆盖一个宽出口或同一区域内的多条出库通道。
常用布置方式:
- 一个天线朝下对准托盘经过的传送带或推车通道。
- 一个辅助天线朝向等待区,避免漏读紧挨堆叠的托盘。
- 一个天线位于卷帘门或出口处,确认托盘已离开该区域。
需预先考虑的限制:金属和液体会阻挡信号。不锈钢托盘、含水托盘或腌制水分较多的食品会降低实际读取距离,低于制造商参数。在确定天线位置之前,必须用厨房实际使用的托盘类型和货物类型进行测试。
发生问题时从门店托盘追溯至原料批次
当门店发现某个托盘不合格时,员工读取托盘上的RFID标签获取托盘编码,据此查出原始批次、入库箱、供应商和入库日期。该过程在门店完成,无需等待中央厨房查账。这是整个批次拆分流程的最终目标。
追溯顺序:
- 在门店读取托盘标签:使用手持读取器或集成RFID的PDA获取托盘编码。
- 查询托盘-批次关系:系统返回原始批次编码及该批次的全部入库信息。
- 确定影响范围:列出同批次已发往哪些门店、当前所在位置的其他托盘。
- 做出决策:仅拦截相关部分,而非拦截整个批次或当日全部货物。
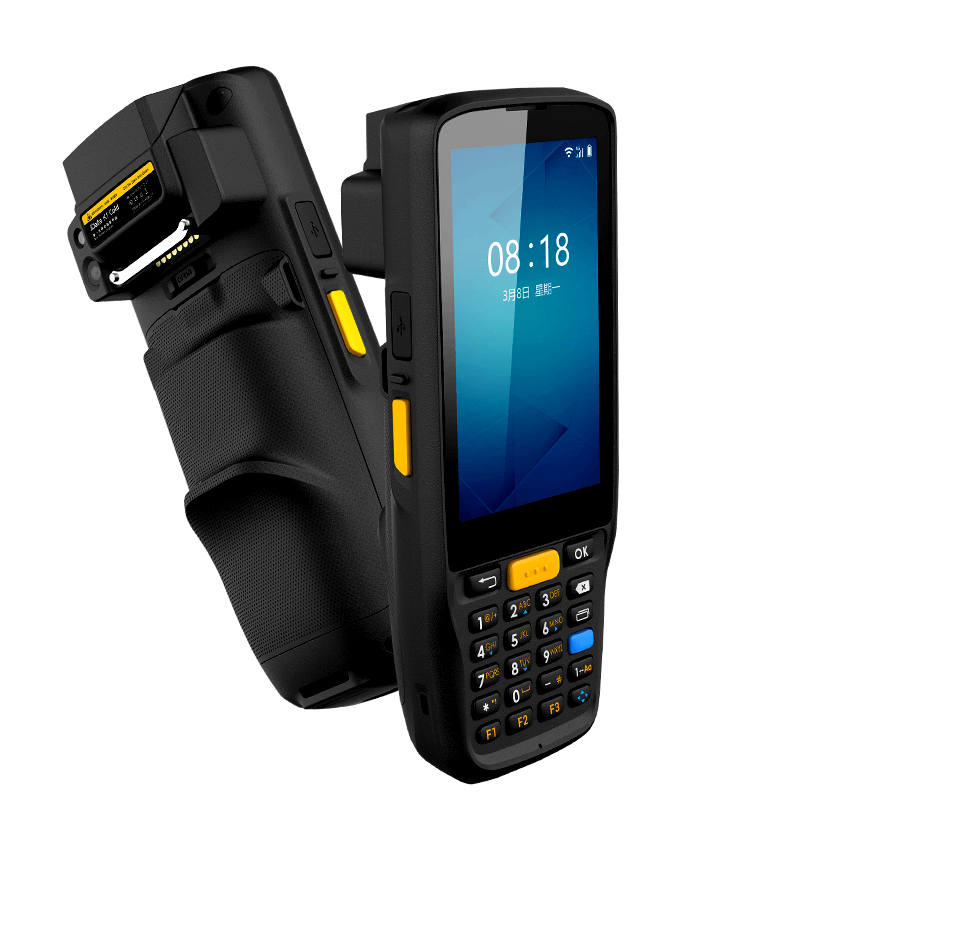
为使第1步能在门店完成,读取设备必须适应零售环境。Chainway C61 Cold Storage工业手持终端是冷库和低温区域的一种选择;对于普通门店,集成RFID的Android PDA即可满足。必要条件是托盘数据必须在出库时即同步至中央系统,否则在门店查询将无结果。
汇总表:批次拆分流程中的术语与示例
下表汇总中央厨房批次拆分流程中使用的主要术语,并附实际运营示例。目的是让仓库团队和门店团队在沟通追溯问题时使用同一套语言。
| 术语 | 定义 | 示例 |
|---|---|---|
| 原始批次标签 | 入库时贴在原料箱上的RFID标签,载有批次编码和入库信息 | 3月12日入库的20kg三文鱼箱,批次编码L260312-04 |
| 子托盘标签 | 分货时新打印的RFID标签,贴在每个小托盘上 | 500g三文鱼托盘,编码K260312-04-017 |
| 托盘-批次关系 | 托盘编码与原始批次编码之间的数据关联 | 托盘K260312-04-017属于批次L260312-04 |
| 出库读取点 | 记录托盘离开中央厨房的固定读取器位置 | 2号出库口,天线朝下对准传送带 |
| 追溯 | 从托盘编码查出原始批次及影响范围的过程 | 在第七郡门店读取托盘,查出3月12日入库批次 |
使用RFID实施批次拆分时的常见错误
最常见的错误是只在箱级贴标而不为托盘打印标签,导致追溯止步于批次级。第二个错误是忽略设备频段与越南规定的比对检查。两者都会导致系统在试点时能运行,但在实际运营中无法使用。
- 只贴箱标签,不贴托盘标签:系统有批次数据但无单元数据,无法从托盘追溯。
- 未配置越南频段:设备进口后保留国外频段默认设置,不符合允许的918.4–923 MHz频段。需选择902–928 MHz版本设备并在安装时设置频段,并向供应商明确询问此事。
- 按图纸放置天线,未实测:金属和液体会阻挡信号,图纸上的理想位置在实际安装时仍可能漏读托盘;必须在真实货品托盘上测量读取率后再定案。
- 出库数据未同步至中央系统:门店能读到托盘编码但查不到批次,因为数据仍留在中央厨房。
- 使用不适合温度的标签:标准标签在冷冻库中脱胶,在冻融循环中丢失标签。
一个较少被提及的错误是跳过真实货品测试步骤。同一种标签、同一台读取器,在空塑料托盘上的读取率与盛装腌制食品的托盘完全不同。只有真实货品上的测试指标才是确定配置的依据。
中央厨房设备选型:读写器、打印机和PDA
分拣流程的最低设备配置包括:出货口的固定式读写器、用于打印托盘标签的RFID打印机,以及门店使用的手持读取设备。配置选择取决于每班次的托盘数量、出货口数量以及安装区域的温度。
按规模推荐的配置:
- 1–2个出货口、每日低于1,000个托盘的厨房:一台如Chainway UR4的4端口固定式读写器即可覆盖。4英寸RFID打印机用于打印托盘标签。
- 3–6个出货口、每日1,000–5,000个托盘的厨房:如Symo FR38A的8端口读写器更合适,因为可覆盖更多出货通道。需根据实际托盘流线计算天线位置。
- 深冷库区域:使用如Chainway C61 Cold Storage或iData K1 Cold的冷库版手持读取设备,以便员工在低温环境下操作。
RFID打印机需放置在分货区现场,不得放在行政办公室。原因是托盘标签必须在同一分拣节拍内打印并粘贴;若需将托盘搬到其他房间打印,流程会被拉长,且在高峰时段容易被跳过。
对于有严格追溯要求的连锁企业,建议进一步参阅生鲜冷链RFID解决方案中的整体方案,以便将设备配置与运营流程进行对照。
常见问题
托盘上的小型RFID标签能在-18°C冷冻库中读取吗?
可以,前提是使用工作温度范围合适的冷链RFID标签,且胶层能承受冻融循环。常见标签的工作范围为-25°C至70°C,可承受冻融循环。但低温会缩短实际读取距离,低于制造商参数;在确定天线位置前,需在实际仓库温度下用真实货品托盘进行测试。
为什么必须为托盘打印新标签,而不是复用箱标签?
因为箱标签贴在原包装上,分货时通常会被丢弃。托盘是实际流通到门店的单位,因此必须有独立标签,携带托盘编码及其与原批次的关系。若不打印托盘标签,系统只能追溯至批次级别,无法回答某个具体托盘属于哪个箱子的问题。
Symo FR38A固定式读写器的读取距离有多远?
根据制造商参数,Symo FR38A的读取距离为0–30 m,取决于标签和环境,功率为5–33 dBm,采用Impinj E710芯片,配备8个RP-TNC天线端口。厨房出货口的实际读取距离通常更低,因为金属托盘、蒸汽和含水食品会阻挡信号。因此必须用真实货品测量,而不能依赖最大值。
进口到越南的UHF RFID设备在频率方面需要注意什么?
需正确配置越南允许的频段,即918.4–923 MHz。做法是选择支持902–928 MHz频段的设备版本,然后在安装时设置频段。购买前应向供应商明确询问此配置,因为保持默认国外频段的设备可能不符合规定并影响运行。
当门店发现一个托盘有问题时,追溯原批次需要多长时间?
时间取决于出货数据是否已同步到中央系统。若出货时即时同步,门店员工用手持设备读取托盘标签,几分钟内即可查出原批次。若数据仍留在厨房,则需等待人工核对,时间会随当日货量而延长。
是否需要立即更换现有的全部纸质流程?
无需立即更换。实用做法是并行运行2–4周:仍按原方式记录,同时在出货口贴标并读取。待核对确认RFID数据与账簿一致后,再逐步减少手工记录。这种方式可让仓库团队逐步适应,而不会中断早间配送。
为准确确定读写器、RFID打印机配置及天线位置以匹配厨房的分货流线,建议在投资前用真实货品测量读取率。请通过热线0935 498 384联系Việt POS,预约现场勘察并在您的实际托盘、箱体和仓库温度下进行测试。
