Mục lục bài viết (10)
RFID管理工具、模具、夹具是一种利用无线电波自动识别和跟踪工厂内每个工具、模具的位置和状态的解决方案。在越南,这项技术正广泛应用于机械、塑料、电子元件制造和装配线工厂,以减少寻找时间、防止丢失并控制资产生命周期。
在工厂中部署RFID管理工具、模具、夹具需要5个步骤:现状调研并确定标签贴装位置,选择符合越南规定的UHF 918.4-923 MHz频率(08/2021号通知),选择抗金属标签和合适的读写器,集成管理软件,培训人员。注意:金属会阻挡信号,因此需要专用标签,员工必须在记录前确认以确保数据准确。
目录
- 为什么生产工厂需要RFID来管理工具、模具、夹具?
- RFID管理工具、模具、夹具的部署流程包括哪些步骤?
- 越南允许使用哪个频率用于RFID工具管理?
- 应该为金属工具、模具、夹具选择哪种RFID标签?
- 哪种RFID读写器适合生产工厂?
- 如何将RFID与现有管理软件集成?
- 部署RFID工具管理的成本高吗?
- 部署RFID管理工具、模具、夹具时常见的错误有哪些?
- 中小型工厂分阶段部署RFID的路线图
- 关于部署RFID管理工具、模具、夹具的常见问题
为什么生产工厂需要RFID来管理工具、模具、夹具?
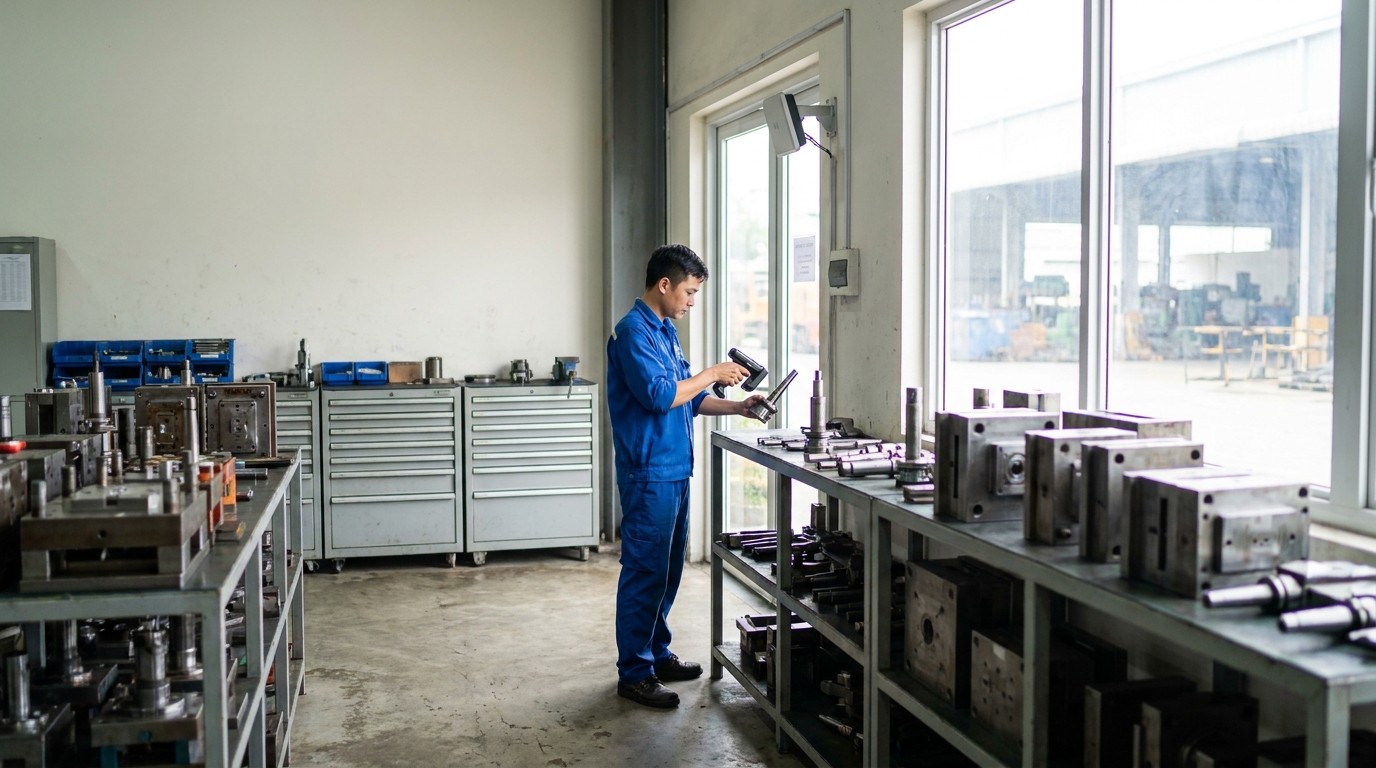
生产工厂每年因无法控制位置和借用者而丢失5-15%的工具和模具。RFID可以在几米范围内自动识别每个资产,将寻找时间从15-25分钟减少到几秒钟,同时创建数字数据以追踪使用和维护历史。
- 工具丢失:机械工厂通常每年因借用后未放回原位而丢失5-10%的手动工具。
- 昂贵的模具:每个注塑或金属冲压模具的价格从5000万到数十亿越南盾不等,需要严格控制生命周期和使用次数。
- 寻找时间:工人每次寻找模具或夹具需要15-25分钟,导致生产中断。
- 维护控制:难以跟踪使用历史以为每个模具制定定期维护计划。
RFID管理工具、模具、夹具的部署流程包括哪些步骤?
相关产品
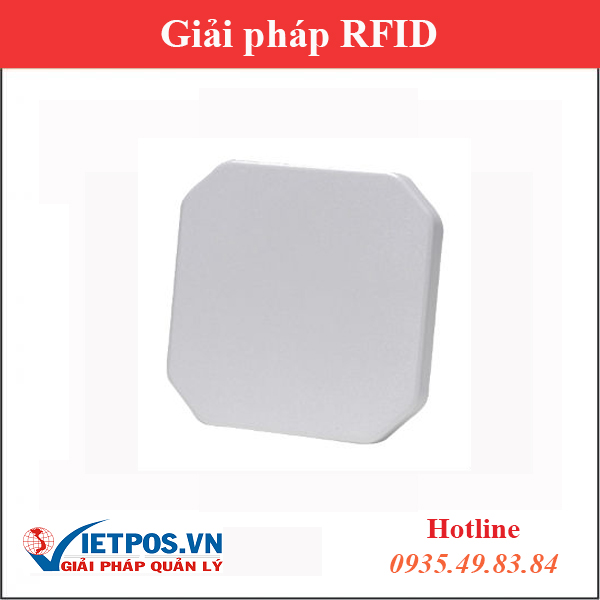
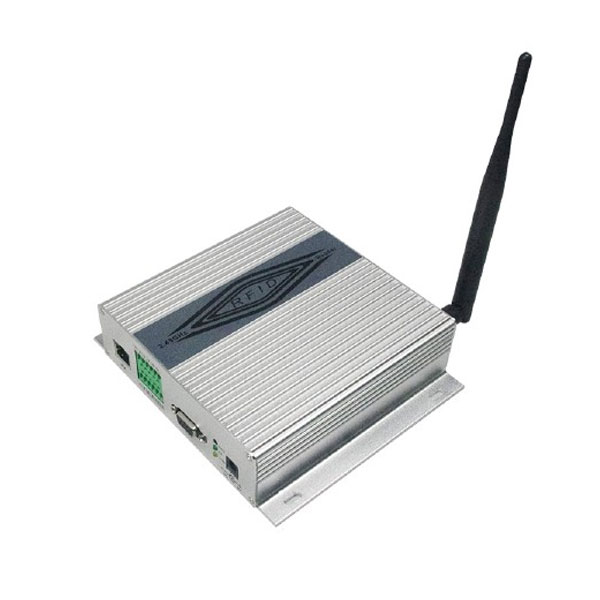
RFID管理工具、模具、夹具的部署流程包括哪些步骤?
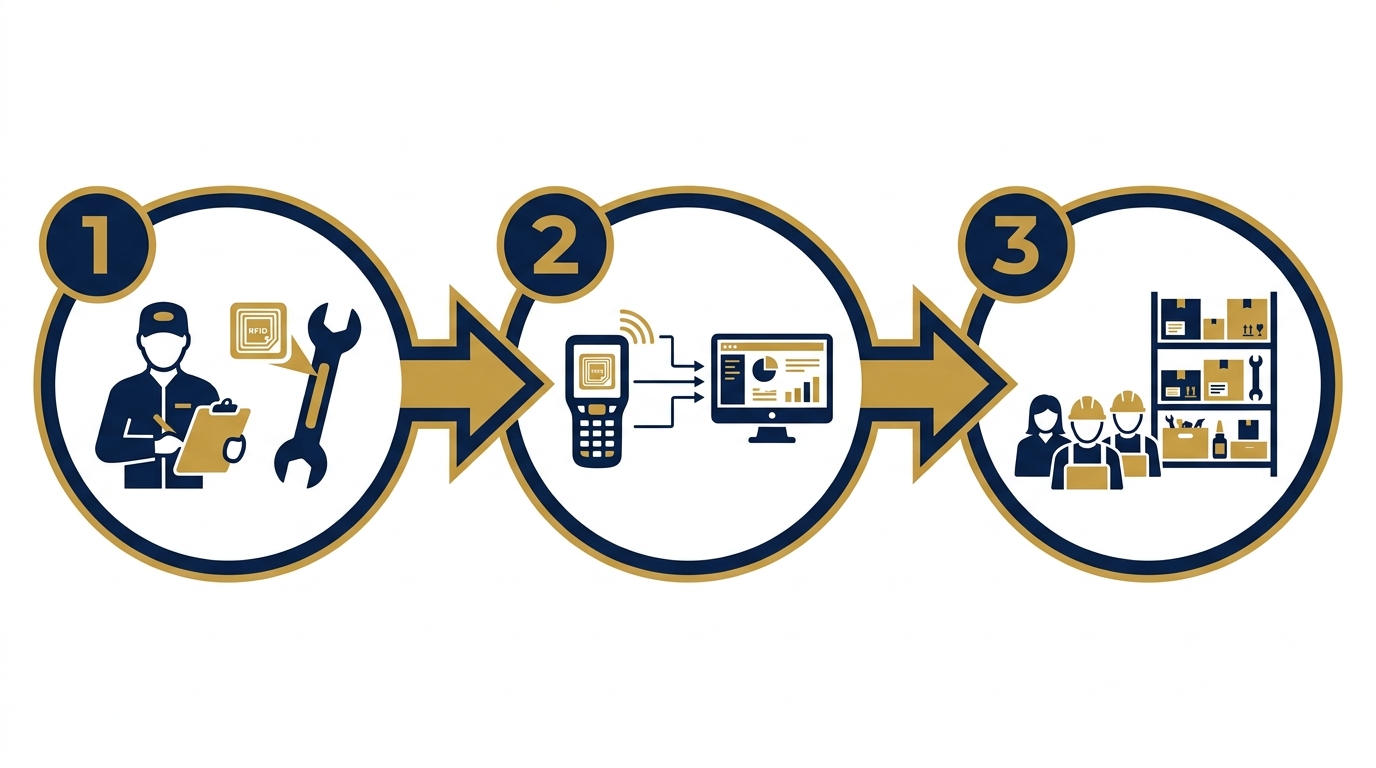
工厂中的RFID部署流程包括5个步骤:现状调研并确定标签贴装位置,选择设备(标签、读写器、天线),贴装标签并配置数据,集成管理软件,培训人员并试运行。每个步骤都需要IT部门、生产部门和解决方案提供商之间的协调。
- 现状调研:盘点所有现有工具、模具、夹具;确定存储位置(货架、工具柜、生产区域);记录环境(温度、湿度、周围金属)。
- 选择设备:选择适合金属表面的标签、固定式或手持式读写器、覆盖范围适合仓库面积的天线。
- 贴装标签并配置:按照标准位置在每个工具/模具上贴装标签,写入EPC代码,与软件中的资产数据关联(资产代码、名称、生产日期、最大使用次数)。
- 集成软件:将读写器连接到仓库管理软件或ERP,设置借用/归还流程,当资产离开允许区域时发出警报。
- 培训和试运行:培训工人进行借用/归还操作,试运行2-4周,调整读取区域配置和流程,然后正式运行。
越南允许使用哪个频率用于RFID工具管理?
在越南,UHF RFID设备工作在918.4-923 MHz频段,最大发射功率为500 mW ERP,根据信息与传媒部08/2021号通知。企业需要选择合规设备,并可要求供应商提供合规证书。Việt POS提供基础设施和设备,不提供法律咨询。
08/2021/TT-BTTTT号通知规定UHF RFID设备使用918.4-923 MHz频段,最大有效辐射功率(ERP)为500 mW。企业应要求供应商出示每台设备的合规证书。其他频段如125 kHz(LF)或13.56 MHz(HF)不受此规定限制,但读取距离短(小于10厘米),更适合门禁控制而非仓库管理。
应该为金属工具、模具、夹具选择哪种RFID标签?
贴在金属表面的RFID标签需要有抗干扰垫层或特殊的on-metal设计。常见的标签类型包括抗冲击硬标签、耐高温标签,以及用于手持工具的扎带式标签。Việt POS提供适用于工厂环境的专用标签系列。
金属会反射和吸收无线电波,降低标签读取效率。因此,需要选择具有on-metal设计、在芯片和金属表面之间有隔离层的标签。常见选择:
- on-metal硬标签:用于大型模具、夹具,抗冲击,耐温达80-100°C。
- 扎带式标签:用于手持工具,如电钻、角磨机、扳手——易于安装和拆卸。
- 耐高温标签:用于在150-200°C温度下运行的注塑模具,需要特殊耐热标签。
- 耐化学标签:用于有油脂、清洁化学品的环境。
哪种RFID读写器适合生产工厂?
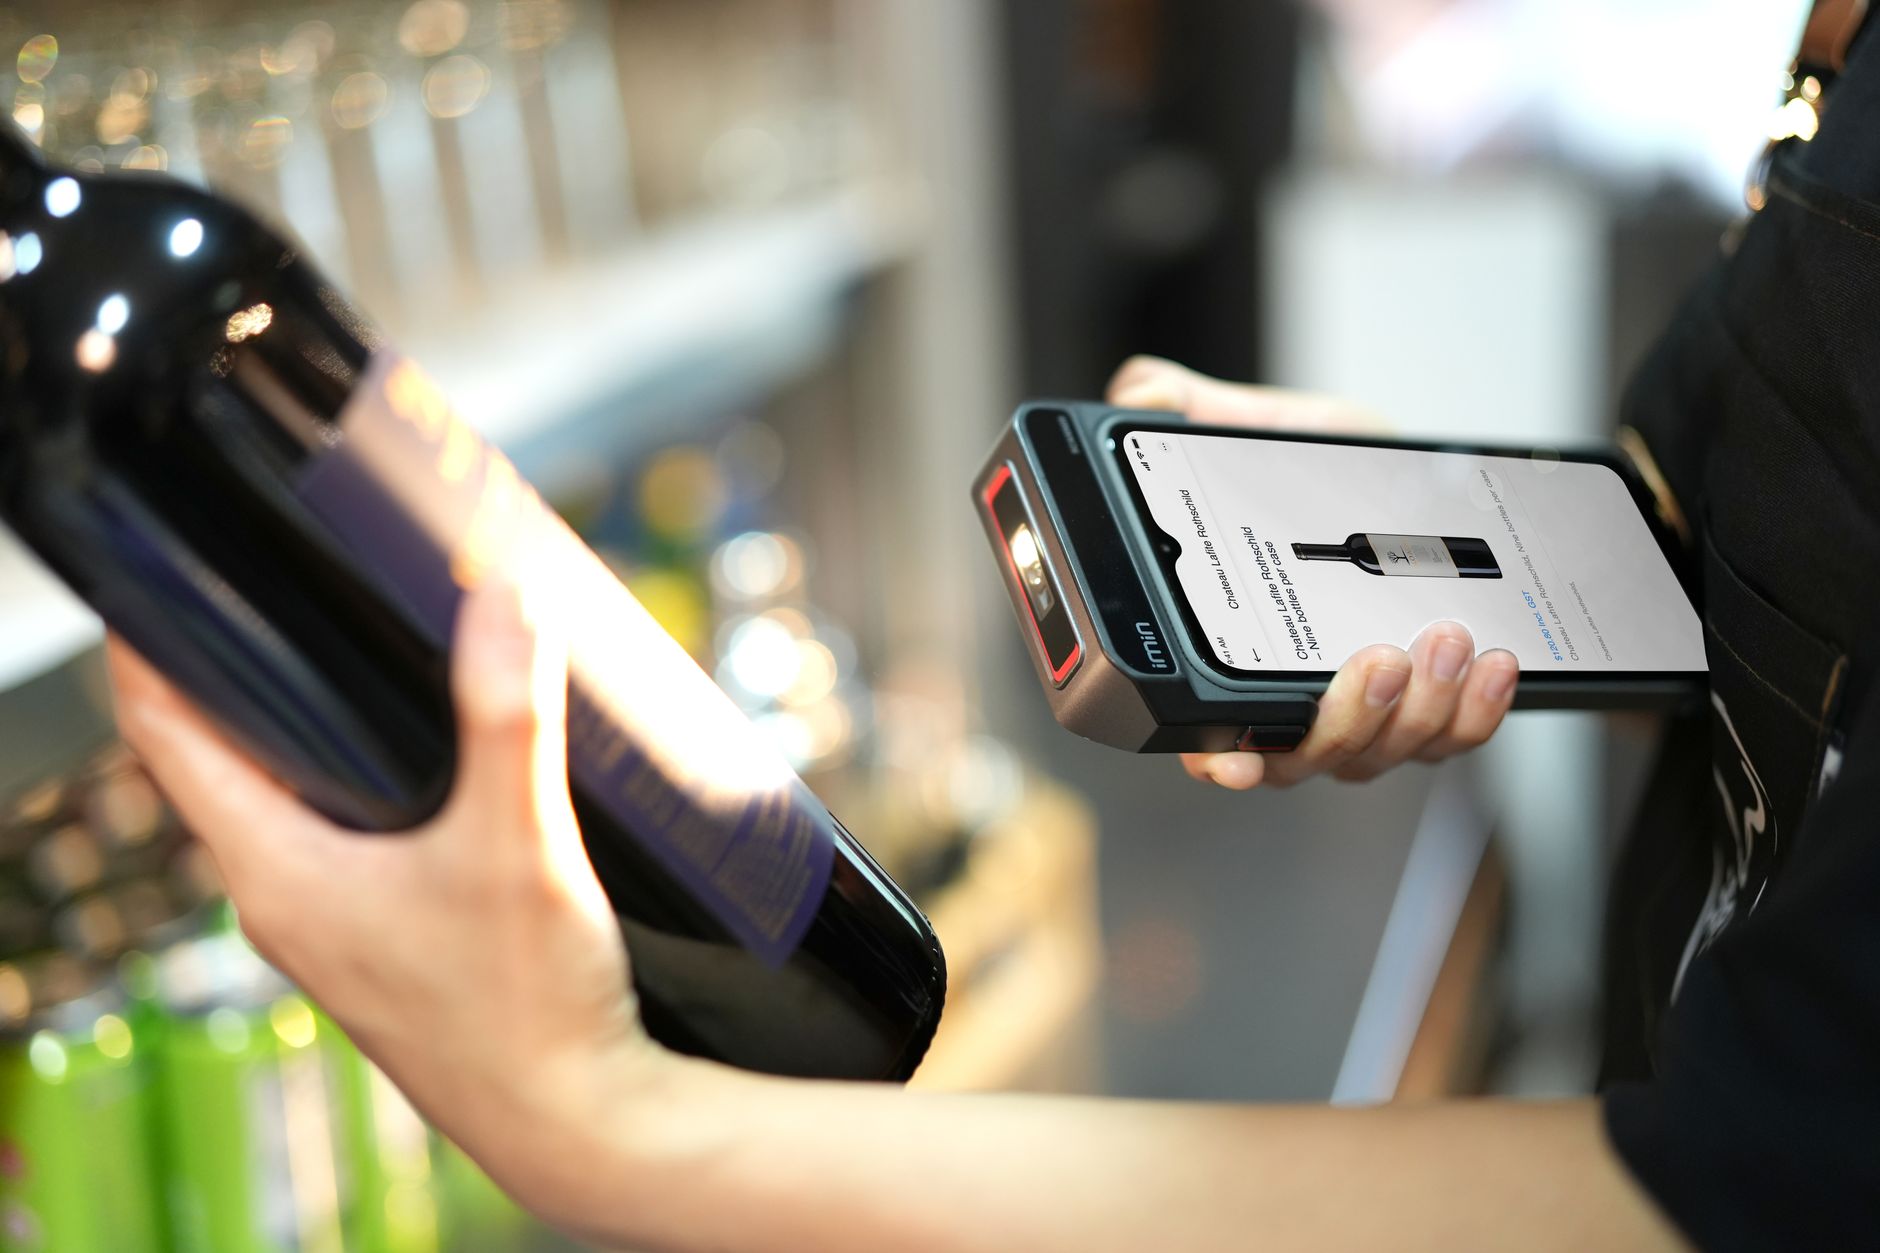
工厂需要在仓库门口或出入口安装固定式读写器,并使用手持式读写器进行盘点。固定式读写器自动记录资产的进出,手持式读写器用于定期盘点和查找。Việt POS提供Zebra、Chainway等品牌的固定式和手持式读写器。
选择读写器时需要考虑:
- 固定式读写器:安装在门口、货架或工具柜上,自动记录资产的进出。适合需要自动监控的区域。
- 手持式读写器:用于定期盘点、查找资产、在难以安装固定设备的位置使用。
- 天线:需要根据仓库面积和布局选择合适的天线,以确保覆盖范围。
如何将RFID与现有管理软件集成?

RFID系统通过中间件(如123RFID Desktop)或API与现有软件集成。中间件从读写器收集数据,过滤并转换为软件可读的格式。集成后,借用/归还操作自动更新到软件中,无需手动输入。
集成步骤:
- 确定集成方式:通过API直接集成或使用中间件。
- 配置数据映射:将RFID数据映射到软件中的资产字段。
- 测试流程:测试借用/归还、盘点、警报功能。
- 培训用户:培训员工使用新流程。
部署RFID工具管理的成本高吗?

RFID部署成本取决于资产数量、设备类型和软件集成程度。对于中小型工厂(200-500项资产),初始投资从数千万到数亿越南盾不等。投资回报周期通常为12-18个月,通过减少工具丢失、节省寻找时间和优化维护来实现。
成本构成:
- 标签:每个标签从5,000到50,000越南盾不等,取决于类型(on-metal、耐高温等)。
- 读写器:手持式从1000万到5000万越南盾,固定式从2000万到1亿越南盾。
- 软件:从免费开源到数亿越南盾的定制软件。
- 安装和培训:从500万到2000万越南盾。
部署RFID管理工具、模具、夹具时常见的错误有哪些?

常见错误包括:选择不适合金属表面的标签、未考虑环境因素(温度、化学品)、未培训员工、未测试读取区域、未制定数据管理流程。这些错误会导致读取率低、数据不准确和项目失败。
- 选择错误的标签:使用普通标签贴在金属上,导致无法读取。
- 忽略环境因素:在高温或化学品环境中使用不合适的标签。
- 未培训员工:员工不熟悉新流程,导致操作错误。
- 未测试读取区域:未调整天线位置,导致读取盲区。
- 未制定数据管理流程:数据不准确,无法有效管理。
中小型工厂分阶段部署RFID的路线图

对于中小型工厂,建议分阶段部署:第一阶段在工具室或仓库试点(1-2个月),第二阶段扩展到生产线(2-3个月),第三阶段全面部署并集成ERP(3-6个月)。每个阶段都需要评估结果并调整。
- 第一阶段:试点——在工具室或仓库部署RFID,测试流程和读取率。
- 第二阶段:扩展——将RFID扩展到生产线,管理在制品和模具。
- 第三阶段:全面部署——集成ERP,自动化数据管理。
关于部署RFID管理工具、模具、夹具的常见问题
RFID能读取放在金属柜中的工具吗?
金属会阻挡无线电波,因此封闭金属柜内的RFID标签难以读取。解决方案:在柜内安装天线,或使用非金属门柜,或使用手持式读写器打开柜门盘点。对于普通工具柜,建议在柜子上安装小型固定式读写器(如Zebra SP5504),以便在开门时自动识别。
工厂部署RFID需要多长时间?
部署时间取决于规模。中小型工厂(200-500项资产)需要2-4周进行试点,1-2个月进行全面部署。大型工厂(超过1000项资产)可能需要3-6个月。影响因素:需要贴装标签的资产数量、现有流程的复杂程度、人员培训时间。
可以用条形码代替RFID来管理工具吗?
条形码只能逐个扫描,每次需要2-3秒,不适合快速盘点500个工具。RFID可以在3-5秒内批量读取50-100个标签,无需直视。对于小工具,条形码容易刮花、脱落。RFID适合需要快速盘点、自动出入控制或恶劣环境的情况。
RFID数据能取代现有的纸质记录吗?
可以,但需要设计清晰的转换流程。在头1-2个月,应并行运行纸质记录和RFID系统以进行核对。数据稳定后(读取率超过98%,员工操作熟练),可以取消纸质记录。注意:RFID记录资产的存在,但借用/归还的确认仍需员工在软件中操作。
RFID标签能承受工厂中的油脂和高温吗?
可以,如果选择正确的标签类型。普通标签可承受60-80°C,适用于普通仓库环境。专用耐高温标签可承受150-200°C,用于注塑模具或铸造模具。耐化学标签具有特殊外壳,可承受油脂、溶剂。在选择标签前,应详细咨询供应商具体的工作环境。
Việt POS提供完整的RFID部署包吗?
Việt POS提供完整的RFID设备和基础设施:on-metal标签、手持式读写器(VP-RH272)、固定式读写器(Zebra FX9600)、天线(Zebra AN480、AN720)、中间件软件(123RFID Desktop)。技术团队支持现状调研、配置咨询和集成指导。请联系热线0935 498 384获取咨询。
Cần tư vấn thiết bị/giải pháp cụ thể?
Việt POS phản hồi trong 30 phút · Hotline 4 vùng · Khảo sát miễn phí.
